By Kevin · Published 2026-09-06 · Updated 2026-09-06
La fabrication de ceintures ne commence pas lorsqu'une bande arrive à une table de coupe. Elle commence lorsqu'une usine reçoit une définition produit validée : la construction de la ceinture, les références matières, les dimensions, la révision de la quincaillerie, les fichiers graphiques, la référence d'aspect, les fichiers d'emballage et les règles d'acceptation que la production est censée reproduire.
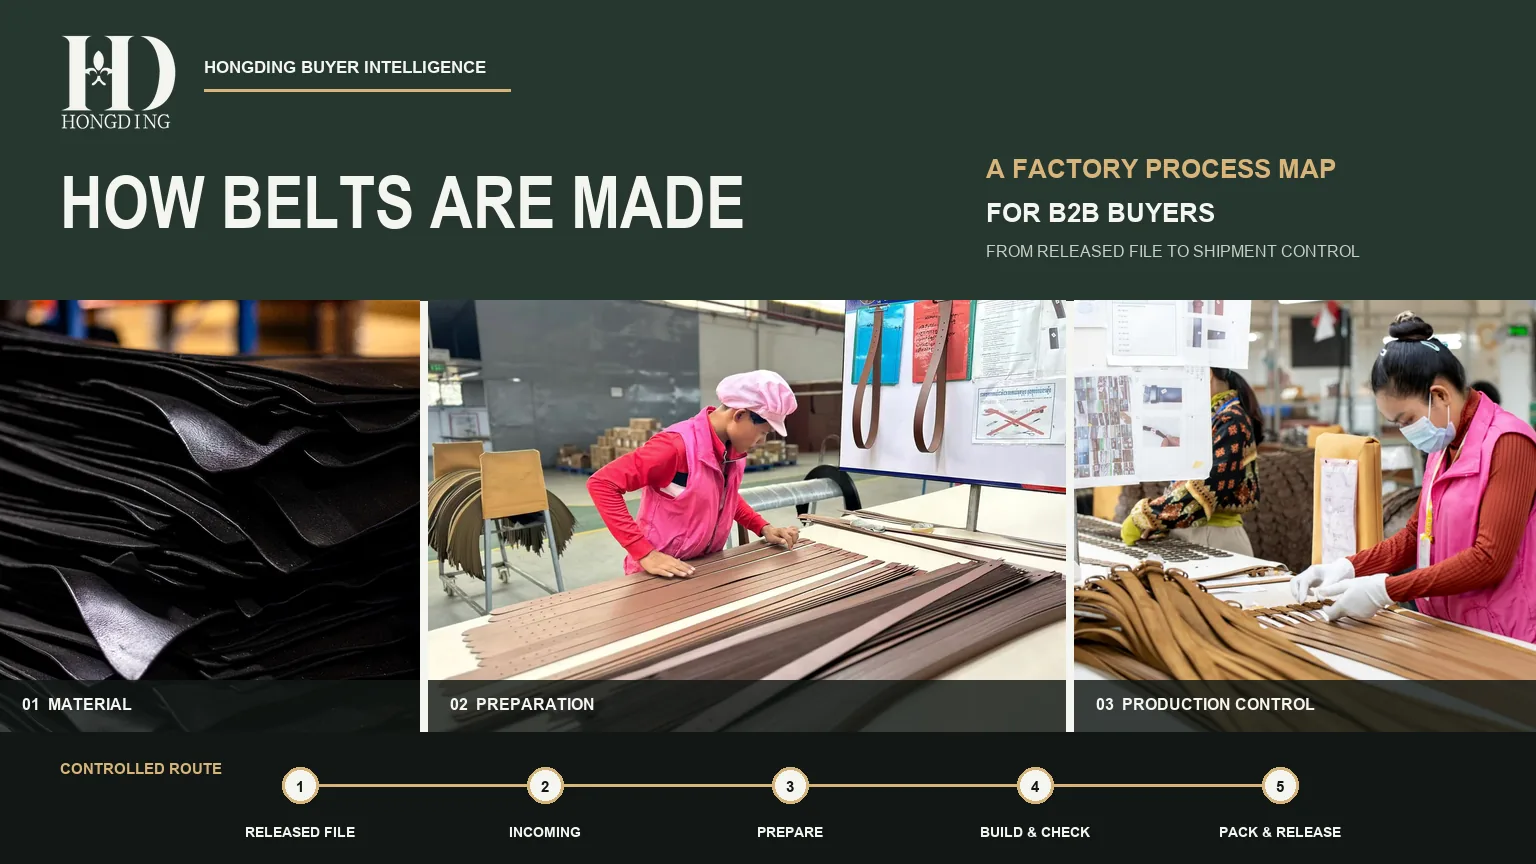
À partir de ce moment, le parcours en usine passe généralement par le contrôle des matières entrantes, la préparation de la sangle, la construction, la quincaillerie et le marquage, l'inspection, l'emballage et la libération d'expédition. La séquence exacte varie selon le produit. Une ceinture en cuir monocouche, une ceinture habillée doublée, une ceinture textile tressée, un modèle élastique, une ceinture réversible et une ceinture à crémaillère ne passent pas par les mêmes opérations.
Ce guide de HongDing répond à “ comment les ceintures sont-elles fabriquées ? ” du point de vue d'un acheteur B2B. Il associe chaque étape en usine à l'entrée qui autorise le travail, à la sortie qui prouve que l'étape a été maîtrisée, et à la condition qui doit arrêter le travail. Cela rend la cartographie utile pour les briefs fournisseurs, le transfert de l'échantillon à la production en série, les audits d'usine et les discussions d'analyse des causes racines.
Cartographier le parcours complet en usine
Une cartographie utile du processus de fabrication de ceintures comporte plus qu’une simple rangée de noms de machines. Elle indique ce qui doit être approuvé avant le démarrage d’une étape, ce que l’opération modifie, quel enregistrement ou échantillon permet de poursuivre le travail, et quel écart entraîne une mise en attente. Sans ces liens, une usine peut exécuter chaque étape visible et produire malgré tout le mauvais produit.
La gamme ci-dessous est un modèle de contrôle, et non la promesse que chaque ceinture utilise chaque opération. La construction approuvée détermine quelles étapes s’appliquent. C’est pourquoi la revue de la capacité de fabrication doit être fondée sur la ceinture réelle plutôt que sur une étiquette de catégorie générale.

Séparer la fabrication du cuir de la fabrication des ceintures
L'expression “ usine de ceintures en cuir ” peut masquer deux périmètres différents de la chaîne d'approvisionnement. La fabrication du cuir transforme et finit la matière en peau. La fabrication de ceintures découpe et assemble cette matière pour en faire un accessoire fini. Certains groupes coordonnent les deux périmètres ; d'autres usines achètent du cuir fini auprès d'une source désignée.
La Périmètre d'audit du Leather Working Group distingue les opérations de transformation de la peau brute en cuir tanné, de la peau brute en croûte, du cuir tanné en cuir fini et de la croûte en cuir fini. La ressource American Leather sur la fabrication du cuir décrit également le tannage comme la stabilisation de la peau brute, suivie d'un post-tannage et d'une finition. Ce sont des transformations en amont, et non d'autres noms pour la découpe d'une lanière de ceinture.
Cette frontière importe lors de l'approvisionnement. Un acheteur doit savoir qui contrôle l'article en cuir, la formule de finition, la référence de couleur, l'effet de surface, les preuves d'essai et la traçabilité des lots avant que l'usine de ceintures ne commence la découpe. HongDing décrit Pro Pelli comme une installation de finition du cuir au sein de son réseau d'exploitation. Cela ne signifie pas que chaque programme commence par la peau brute ou utilise la même filière de cuir. Le périmètre applicable doit être confirmé pour l'article désigné.
Le même principe s'applique aux synthétiques enduits, aux sangles, aux élastiques et aux autres matériaux. La fabrication des matériaux en amont et la conversion des ceintures en aval nécessitent des spécifications distinctes et des preuves distinctes. Les noms des matériaux ne constituent pas des spécifications d'achat suffisantes ; la composition, la construction, la finition et le libellé des allégations doivent être figés ensemble.
Libérer les matières et les composants
Une usine ne peut pas inspecter un lot entrant par rapport à un adjectif tel que “ premium ”, “ doux ” ou “ antique ”. Elle a besoin d'un article de matériau identifiable et d'un point de comparaison approuvé. La nomenclature (BOM) libérée doit relier chaque composant visible et caché à un fournisseur, une révision, une orientation de couleur ou de finition et une exigence d'acceptation pertinente.
Le contrôle des entrées ne se limite pas à la matière de dessus. Les doublures, renforts, fils, adhésifs, matériaux de bord, boucles, passants, mécanismes, pressions, rivets, étiquettes et composants d'emballage peuvent modifier l'ajustement ou l'aspect fini. Une révision de boucle peut modifier le jeu de la languette. Un changement de support arrière peut modifier la flexibilité. Un changement d'étiquette peut transformer la bonne ceinture en un SKU erroné à la réception.
| Gamme de fabrication du produit | Définition de réception à figer | Point de vigilance typique à réception |
|---|---|---|
| Cuir | Article en cuir, référence de finition et de couleur, emplacements d'épaisseur, sens du support ou de la doublure | Identité du lot, nuance, variation de grain ou de surface, placement utilisable |
| Synthétique enduit | Composition de la face, support, gaufrage ou finition de surface, référence de couleur | Identité des couches, homogénéité de surface, adhérence ou justificatifs liés à la flexion exigés par le projet |
| Tissé ou tressé | Spécification des fibres ou des brins, construction du tissage ou du tressage, largeur, agencement des couleurs | Répétition du motif, comportement des bords, tension, largeur, compatibilité des composants |
| Élastique | Construction élastique, exigence de reprise, largeur, traitement des extrémités, interface de fermeture | Reprise, distorsion, comportement de fixation, homogénéité des lots |
| Ceinture guidée par le mécanisme | Révision du rail ou de la fermeture, mécanisme de boucle, interface de sangle, critères de fonctionnement | Révisions mixtes, enclenchement, dégagement, alignement, dommages aux composants |
Couper et préparer la sangle
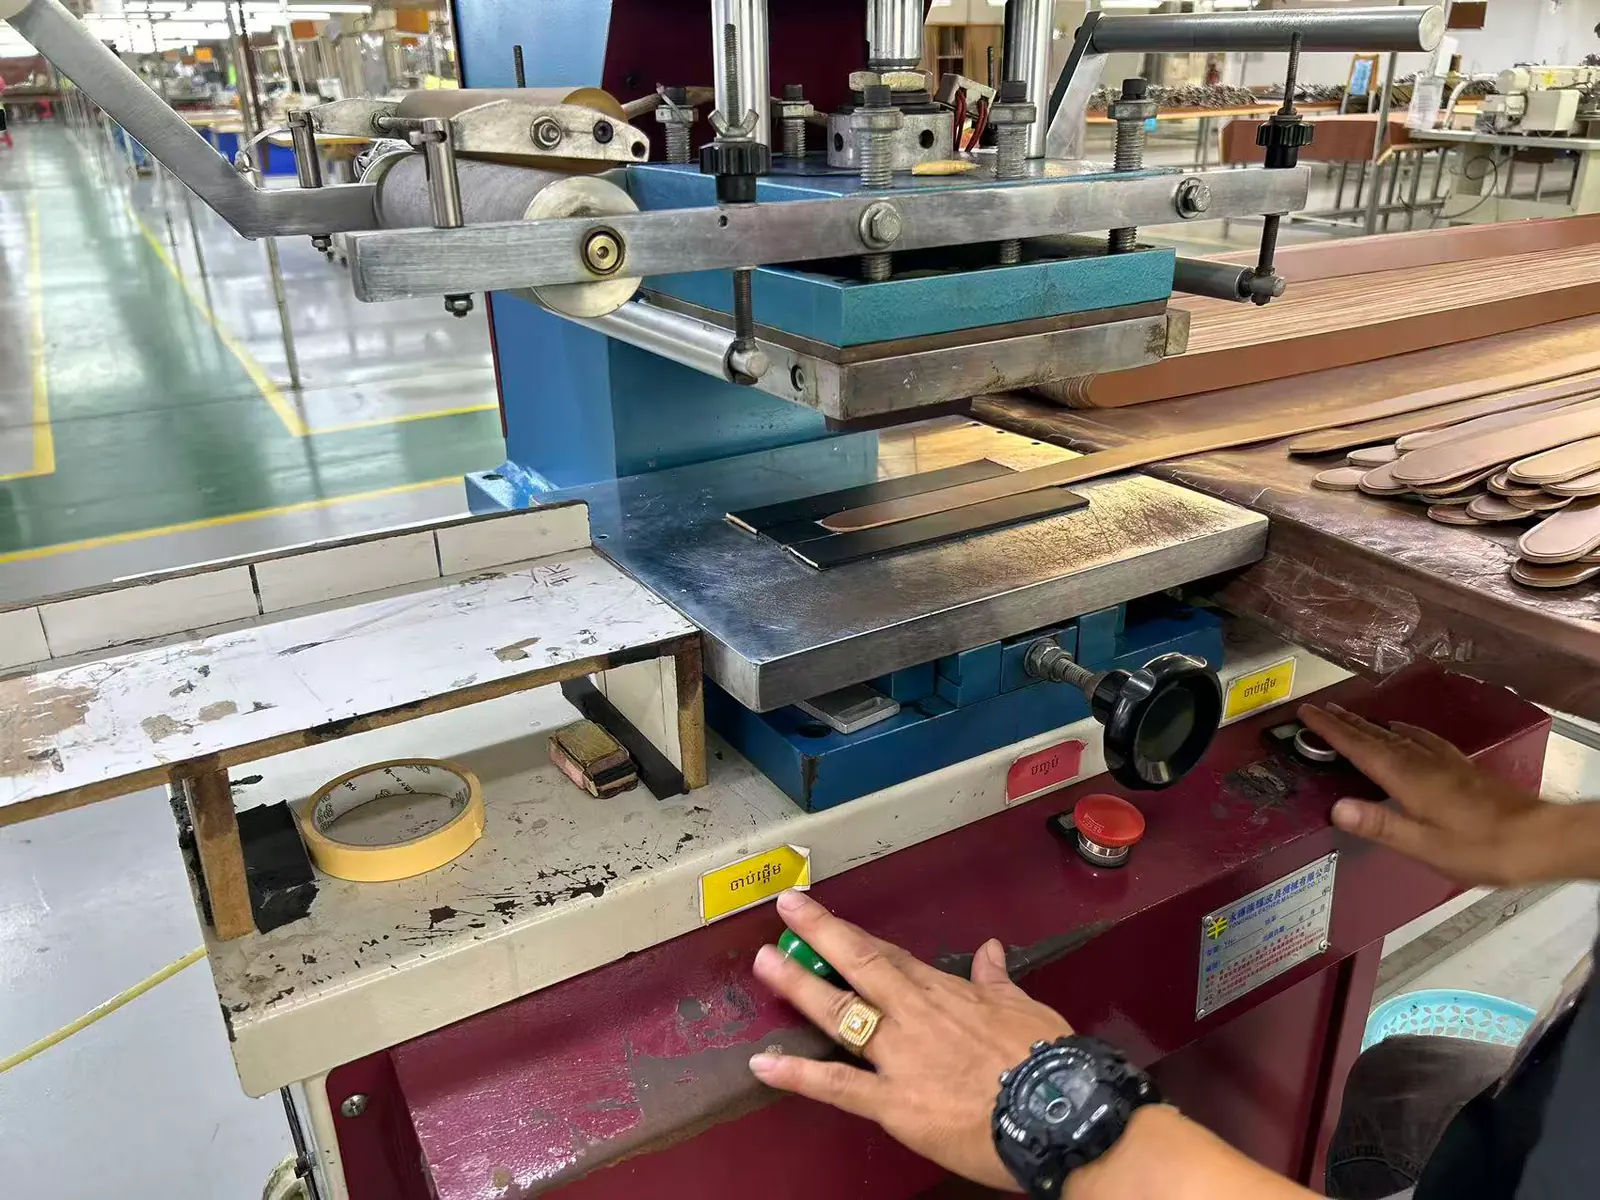
Une fois les matériaux libérés, le parcours de fabrication de la ceinture devient concret. Les patrons et les références de mesure guident la découpe. Selon la construction, la préparation peut inclure la découpe en bandes, le refendage, le parage, le doublage, le renfort, le contrecollage, la mise en forme de la pointe ou la préparation des bords rabattus. Le cuir naturel exige aussi des décisions de placement, car la surface utilisable n'est pas visuellement identique sur toute la peau.
Un document publié Profil du projet de ceinture en cuir du gouvernement bhoutanais donne une séquence représentative pour une ceinture en cuir doublé : sélection des matières, découpe de la sangle, parage des bords, préparation de la doublure, pliage et collage, couture et coupe des excédents, fixation de la boucle, dressage des bords, poinçonnage, inspection et emballage. Cette séquence est une preuve utile d’un itinéraire courant, mais elle n’est pas universelle. Une sangle non doublée, une construction réversible ou un produit tissé nécessite une cartographie différente.
Le contrôle de première pièce doit avoir lieu avant qu’un lot complet n’hérite d’une erreur de préparation. Le contrôleur compare la première pièce de production avec le dessin en vigueur, la nomenclature, la construction approuvée et la référence physique. Les dimensions seules ne suffisent pas. L’équipe vérifie aussi l’ordre des couches, la forme de la pointe, la position du renfort, l’orientation de la surface et la marge nécessaire aux opérations en aval sur les bords et la quincaillerie.

Façonner les bords et assembler les couches
Le travail des bords est l’un des signaux les plus clairs du fait qu“” une ceinture » ne correspond pas à une seule voie de fabrication. Un bord en cuir peut être coupé et bruni, enduit par applications contrôlées répétées, replié sur une doublure ou enveloppé par une autre construction. Les voies synthétiques et textiles peuvent exiger des bords scellés, repliés, cousus ou liés. Chaque méthode a son propre ordre de préparation et ses propres modes de défaillance.
L’assemblage des couches est tout aussi conditionnel. Une ceinture habillée doublée peut combiner matière de dessus, renfort, doublure, adhésif et couture. Une ceinture de travail monocouche peut éviter plusieurs de ces étapes. Une ceinture tissée crée son corps par construction de fils, tandis qu’un style tressé doit préserver le motif et la tension lors de la coupe et de la finition des extrémités. L’instruction de travail doit nommer la voie réelle plutôt que copier une liste de contrôle générique pour ceinture en cuir. Le guide des types de ceintures aide à séparer les principales voies de construction et de fermeture avant la diffusion d’une fiche de procédé.
L’inspection en ligne a sa place immédiatement avant que les défauts ne deviennent difficiles à voir ou coûteux à corriger. Cela peut signifier vérifier la position des couches avant fermeture, la préparation des bords avant enduction, le placement des coutures avant la poursuite de longues séries, ou le renfort avant que la quincaillerie ne le recouvre. Le point de contrôle doit protéger l’élément à risque, et non simplement satisfaire un calendrier d’inspection fixe.
Installer la quincaillerie et le marquage de marque
Une boucle et une sangle doivent être approuvées comme un seul système fonctionnel. L’usine doit aligner la largeur de la sangle, le profil d’épaisseur, la construction du pli ou de la fixation, la position du passant, le tracé des trous ou de la piste, et le jeu de fermeture. L’identité de la quincaillerie inclut aussi la finition, la géométrie, les pièces mobiles et la révision. Une substitution visuellement similaire peut encore modifier la fonction ou l’ajustement.
L’installation peut impliquer le poinçonnage, le rainurage, le pliage, la couture, le rivetage, la fixation par pression, le serrage ou l’assemblage de mécanisme. L’opération correcte dépend de la fermeture. Une boucle à ardillon nécessite une relation différente entre l’ardillon, les trous, le cadre de boucle et le passant, comparée à celle qu’un système à cliquet nécessite entre la piste et le mécanisme de libération. Une boucle réversible ajoute l’orientation de la face et la fonction de commutation au contrôle.
Le branding exige la même discipline. Le dossier produit doit définir la méthode de logo, la révision du visuel, la taille, le repère de placement, l’orientation, la couleur ou la finition, et l’aspect approuvé. Le gaufrage, le gaufrage en creux, l’impression, les marques métalliques, les étiquettes tissées et les graphismes d’emballage ne produisent pas des résultats interchangeables. La production doit s’arrêter lorsque le visuel ou la référence de placement n’est pas clair, plutôt que d’interpréter une image à basse résolution sur la ligne.
Contrôler la production aux portes nommées
Le flux de travail documenté de HongDing utilise des contrôles à réception, de première pièce, en ligne et finaux. Ce sont des jalons distincts, car chacun répond à une question différente. Le contrôle à réception demande si les bonnes matières sont arrivées. Le contrôle de première pièce demande si le dossier validé peut être reproduit sur la voie de production. Le contrôle en ligne protège la construction pendant que le travail est en cours. L’inspection finale demande si les produits finis et emballés respectent la base de libération convenue.
| Porte de contrôle | Question principale | Preuves utiles | Point de revue de l'acheteur |
|---|---|---|---|
| Réception | S'agit-il des identités approuvées des matériaux et des composants ? | Références de lot et d'article, statut de réception, enregistrements de comparaison | Tracer le lot accepté jusqu'à la nomenclature et à l'article fournisseur |
| Première pièce | La première pièce produite correspond-elle à la construction libérée ? | Mesures, revue de l'aspect et de la construction, statut d'approbation | Confirmer que le réviseur a utilisé les fichiers actuels et la référence approuvée |
| En ligne | Les opérations critiques restent-elles contrôlées pendant la production ? | Contrôles nommés aux étapes de bord, couture, couche, trou, quincaillerie ou fonction | Examinez un enregistrement lié au lot réel et au poste de travail |
| Final | Les produits finis et les packs satisfont-ils à la base de libération ? | Résultat d'inspection, audit du pack, déviations autorisées, statut de libération | Confirmer que les défauts et les déviations ont été traités avant expédition |
Un échantillon de référence est puissant lorsqu'il se trouve à côté des enregistrements écrits actuels. Il peut transmettre la sensation au toucher, les proportions, l'aspect des bords, la relation des boucles et la qualité de fabrication globale. Il ne peut pas, à lui seul, préserver une identité de matériau cachée, une dimension chiffrée, une révision de maquette ou une règle d'acceptation. Pour un examen plus approfondi de la planification des inspections et des preuves, utilisez le belt quality-control guide and the related Guide d’inspection AQL pour les ceintures.

Conditionner la bonne identité produit
Packing is not an administrative afterthought. It is the last operation that touches the product and the point where physical belts are connected to retail identity. Labels, barcodes, size marks, SKU references, pack ratios, protective materials, presentation requirements, and carton marks must all come from released files.
A belt can pass workmanship inspection and still fail the order if it receives the wrong size label, barcode, buckle protection, or assortment. Tight packing can mark a surface or allow hardware to scratch adjacent goods. Loose identity control can mix colors, constructions, or customer programs that look similar at a distance.
The pack audit should reconcile the product, label, pack configuration, and carton identification before shipment release. Records should show what was checked, against which revision, for which lot, and how any deviation was authorized. This is especially important for multi-SKU retail programs, where product differences may be smaller than the commercial consequences of a receiving error.

Auditer une gamme de fabrication d’une usine de ceintures
A factory tour can show that machines and operators exist. It does not prove that a buyer’s product is controlled. The stronger audit follows one representative SKU from the released file to the floor and then back through records. Ask the factory to show the current BOM, drawing, approved sample, work instruction, incoming identity, first-off decision, in-line evidence, final result, and pack status for the same order.
Next, compare what the documents say with what operators are using. Check whether component revisions match, whether samples are clearly identified, and whether a hidden layer can be traced before it disappears into construction. Review a closed nonconformance or approved deviation. A real case reveals who can stop work, who decides disposition, and how affected goods are contained.
Scope also needs a direct question: which operations occur at this site, which occur at another company facility, and which are performed by an external supplier? A leather-finishing operation, belt assembly line, testing laboratory, and packing site may not be the same location. The buyer should map responsibility without assuming that a group relationship makes every process automatically applicable to every order.
- Choose a SKU that represents the actual construction and risk, not the easiest sample in the showroom.
- Trace released inputs and evidence from one order rather than collecting unrelated records.
- Ask where work stops when identity, construction, appearance, or function does not match.
- Confirm how an approved sample transfers into repeat production and reorder control.
- Record which leather, component, belt, inspection, and packing scopes belong to each site.
If the program includes custom development as well as production, compare this process map with the OEM and ODM project route and the related OEM belt approval guide. Product-development decisions must be closed before manufacturing controls can repeat them.
Questions fréquentes
What are the main stages of belt manufacturing?
A controlled route moves from the released product file through incoming materials, cutting and preparation, construction, hardware and branding, inspection, packing, and shipment release. The exact operations change with the belt design.
Does a leather belt factory also tan hides?
Not necessarily. Tanning and leather finishing are upstream leather-manufacturing scopes. A belt factory may buy finished leather or work with a separate finishing facility before cutting and assembling belts.
Is the manufacturing process the same for every belt?
No. A single-layer leather belt, lined dress belt, woven belt, elastic belt, reversible belt, and ratchet belt require different operations, control points, and functional checks.
What is a golden sample in belt production?
A golden sample is the approved physical reference used with the current BOM, drawing, artwork, and packaging files. It guides production but does not replace written dimensions, material identity, or acceptance rules.
What should a buyer send before a factory review?
Send the belt type, target market, tech pack or reference, material and hardware direction, estimated SKU mix, branding, packaging, testing needs, target timing, and destination.
Conclusion
The best answer to “how are belts made?” is not a fixed row of craft steps. It is a route controlled by the product that the buyer has actually approved. Leather origin and finishing, strap construction, edge method, closure system, branding, inspection, and retail packing each introduce separate decisions. The belt manufacturing plan should connect those decisions before a production lot begins.
For the next program, keep four practical decisions visible:
- Define the finished belt with written files and an approved physical reference.
- Separate upstream material scope from finished-belt conversion responsibility.
- Place control gates before errors become concealed, repeated, or irreversible.
- Release the shipment only after product identity and packing records reconcile.
A buyer does not need to prescribe every machine setting. The buyer does need to know what is fixed, who owns each process, what evidence permits the next stage, and what stops the line. If your current brief leaves those points open, send HongDing the belt type, reference, market, material and hardware direction, packaging, tests, destination, and target timing. The review can then start with the missing decisions instead of a generic quotation.