By Kevin · Published 2026-09-06 · Updated 2026-09-06
Conçu pour les marques, détaillants, grossistes et équipes d’approvisionnement qui évaluent des fournisseurs de ceintures pour vêtements.
Un échantillon soigné ne prouve pas qu’un fabricant de ceintures peut contrôler votre commande en gros. Il prouve qu’un échantillon a été réalisé. La qualification d’un fournisseur commence lorsque vous reliez cet échantillon à l’entité juridique, au site de production, à la nomenclature, aux dimensions approuvées, aux enregistrements de processus, au plan d’inspection et à l’historique des modifications qui régiront la production.
- Définissez le programme de ceintures exact avant de comparer les usines ; une large capacité de catalogue n’est pas une capacité de projet.
- Associez chaque affirmation à une entité, un site, un processus, une révision de produit et un enregistrement daté.
- Suivez un véritable SKU à travers les matériaux, la quincaillerie, l’échantillonnage, la production, l’inspection et la libération.
- Traitez les certificats de management, les audits sociaux, les évaluations des installations de matériaux et les rapports d’essai produit comme différents types de preuves.
- Ne remettez en question la capacité et les délais qu’après avoir pris connaissance de la construction, de la gamme de SKU, de la préparation des intrants et du circuit d’approbation.
- Utilisez une commande d’essai contrôlée pour tester la répétabilité, la maîtrise des modifications et la qualité des enregistrements avant de passer à l’échelle.
En bref : Évaluez les preuves, pas la présentation. La bonne usine de ceintures n’est pas celle qui a la plus longue liste de machines ou le devis initial le plus bas. C’est celle qui peut montrer comment votre produit exact passe d’une exigence approuvée à une commande répétable, inspectable et libérable.
Définissez le programme d’approvisionnement exact
“ Pouvez-vous fabriquer des ceintures ? ” est trop vague pour qualifier un fournisseur. Une ceinture de costume à bord enveloppé, un style tressé à la main, un mécanisme réversible et une ceinture de travail avec interfaces pour accessoires n’empruntent pas la même voie. L’acheteur doit définir la famille de produits, le porteur visé, le marché cible, le canal de vente, l’orientation matière, la fonction de la quincaillerie, l’image de marque, l’emballage et la structure des SKU avant de demander des preuves.
Transformez ce brief en une déclaration de qualification. Nommez la construction que vous attendez, les décisions encore ouvertes et les preuves dont vous avez besoin avant l’échantillonnage ou la production. Si un fournisseur proposé répond par un catalogue au lieu d’une route de fabrication, vous ne savez toujours pas s’il peut fabriquer le produit à l’étude.
La même règle s’applique à un fabricant de ceintures sur mesure qui propose des services OEM, ODM et de marque blanche. Ces libellés décrivent la responsabilité à un niveau élevé ; ils ne définissent pas le matériau, la boucle, les droits d’approbation ou le site de production. Séparez d’abord une filière de ceintures en gros disponible du véritable développement produit, puis utilisez la filière OEM et ODM pour décider qui contrôle la spécification.
Séparer l’identité du périmètre de fabrication
Une société enregistrée, une entité de facturation, un bureau commercial et un site de production peuvent être des organisations différentes. Consignez chacune d’elles. Demandez qui signe le contrat, reçoit le paiement, est propriétaire des relations relatives aux matières et au matériel, exécute chaque opération et libère l’expédition.
Séparez ensuite le travail direct du travail sous-traité. La sous-traitance n’est pas automatiquement un échec. Le risque apparaît lorsque le fournisseur ne peut pas nommer l’opération, contrôler le sous-traitant, préserver l’identité de révision ou fournir des enregistrements provenant du site réel.
| Preuves | Ce que cela peut étayer | Ce que cela ne peut pas prouver à lui seul | Contrôle acheteur |
|---|---|---|---|
| Registre commercial | Dénomination sociale et périmètre enregistré | Capacité réelle de la courroie | Faire concorder le contrat, la facture et l’adresse |
| Preuves du site | Opérations visibles sur un site | Maîtrise de votre produit | Tracer la gamme de fabrication proposée |
| Échantillon approuvé | Un résultat physique accepté | Répétabilité en production de masse | Liez-le à la nomenclature et à la révision |
| Certificat de management | Périmètre défini du système de management | Conformité de la courroie finie | Vérifier le titulaire, le site et le statut |
| Rapport d'essai | Résultat pour les spécimens désignés | Styles non testés ou lots ultérieurs | Vérifier la méthode, l'échantillon et la date |
Conservez cette cartographie des entités à côté du devis. Si le devis change d'entité juridique, de site ou de voie de production, rouvrez la qualification au lieu de supposer que l'examen précédent s'applique toujours. Cette discipline évite qu'une présentation solide en salle d'échantillons masque un chemin d'exécution non examiné.

Cartographier la capacité en fonction de la construction de la ceinture
La possession de machines n'équivaut pas à la capacité de processus. Partez de la structure en couches du produit et suivez chaque interface critique : matériau de face à support, sangle à doublure, boucle à repli, ardillon à trou, rail à mécanisme à cliquet, patte à corps tissé, logo à surface et ceinture à emballage de vente. Demandez comment l'usine règle, mesure et approuve chaque interface.
Pour un fabricant de ceintures en cuir, l'examen doit couvrir l'identification des matériaux, la coupe, le refendage ou le parage le cas échéant, le contrecollage, le traitement des bords, la couture, le poinçonnage, le marquage, la fixation de la quincaillerie et le conditionnement final. Une ceinture tissée ou élastique ajoute l'allongement en service, l'ancrage des extrémités et la reprise de forme. Un modèle réversible ou à cliquet ajoute un mécanisme dont le fonctionnement doit être vérifié sur l'assemblage fini.
La réponse utile est une cartographie des processus liée à votre SKU, et non une visite générique. Le cadre de fabrication de HongDing utilise la définition produit, les opérations, les points de contrôle et les enregistrements comme une chaîne connectée. Appliquez la même logique à tout fournisseur : chaque opération doit avoir une entrée approuvée, une sortie observable et un responsable de décision.
Examiner la maîtrise des matériaux et de la quincaillerie
Les noms de matériaux sont des identifiants faibles. “ Pleine fleur ”, “ cuir véritable ”, “ végan ” ou “ finition laiton antique ” n'identifient pas un article fournisseur, une structure de couches, une méthode d'épaisseur, un support, un revêtement, un master de couleur ou une révision de composant. Exigez une nomenclature codée qui relie chaque couche visible et cachée à une source ou à une référence approuvée.
La quincaillerie exige la même discipline. Consignez la révision de la boucle ou du mécanisme, la déclaration du matériau de base le cas échéant, la finition, les dimensions, la méthode de fixation, le statut du logo ou de l'outillage et l'interface avec la sangle. Une boucle visuellement similaire peut modifier le poids, l'ajustement, le comportement de surface ou la géométrie d'assemblage.
Demandez comment les lots entrants sont acceptés et comment les substitutions sont proposées. Une demande de modification valide indique l’ancienne exigence, le remplacement proposé, la raison, l’apparence ou la fonction affectée, les preuves nécessaires et l’approbateur acheteur. Le silence ne vaut pas approbation. Le guide des matériaux de ceinture fournit une structure de départ utile pour séparer les appellations marketing de l’identité matière contrôlée.
| Zone de contrôle | Demande | Comparer à | Rejeter lorsque |
|---|---|---|---|
| Matière de face | Article, construction et finition | BOM et échantillon approuvé | Seul un nom marketing est fourni |
| Couches cachées | Support, doublure et renfort | Coupe transversale et spécification | L’échantillon ne peut pas être expliqué |
| Couleur | Étalon physique et règle d’observation | Lot entrant et première pièce de contrôle | Les images d'écran régissent l'approbation |
| Quincaillerie | Révision, finition et interface | Plan ou composant scellé | Un stock similaire est substitué |
| Changement | Impact et enregistrement d'approbation | Dernière base de référence publiée | Le changement apparaît après la production |

Échantillon d'essai et contrôle des changements
Demandez ce que chaque échantillon est censé déterminer. Un échantillon de concept peut fixer les proportions. Un essai de matériau peut fixer la surface et le toucher. Un échantillon de coupe peut fixer la longueur finie et l'ajustement. Un échantillon emballé peut fixer les étiquettes, la protection et la présentation en magasin. Le fait de combiner ces décisions de manière informelle rend l'approbation ambiguë.
La référence de production finale doit identifier sa version et renvoyer à la nomenclature (BOM) actuelle, aux dimensions, à la construction, aux références de matériaux et de boucles, aux visuels, à l'emballage et aux écarts acceptés. Conservez les photographies pour la communication, mais ne traitez pas les photographies comme la preuve physique faisant foi lorsque la couleur, la texture, le bord ou le ressenti du mécanisme importent.
Le contrôle des changements importe le plus après l'approbation. Demandez au fournisseur de montrer comment un lot de matériau modifié, une boucle indisponible, un fichier de logo révisé ou une mesure corrigée remonte à l'acheteur. Une usine qui peut réaliser un excellent premier échantillon mais ne peut pas protéger la base de référence approuvée est un atelier de développement, pas encore un partenaire de production fiable.
La Processus d'échantillonnage HongDing traite les échantillons physiques et les documents écrits comme des preuves appariées. Utilisez cet appariement dans votre audit : l’échantillon montre le résultat, tandis que l’enregistrement explique exactement ce qui a été approuvé.
Auditer la qualité à l’aide des dossiers de production
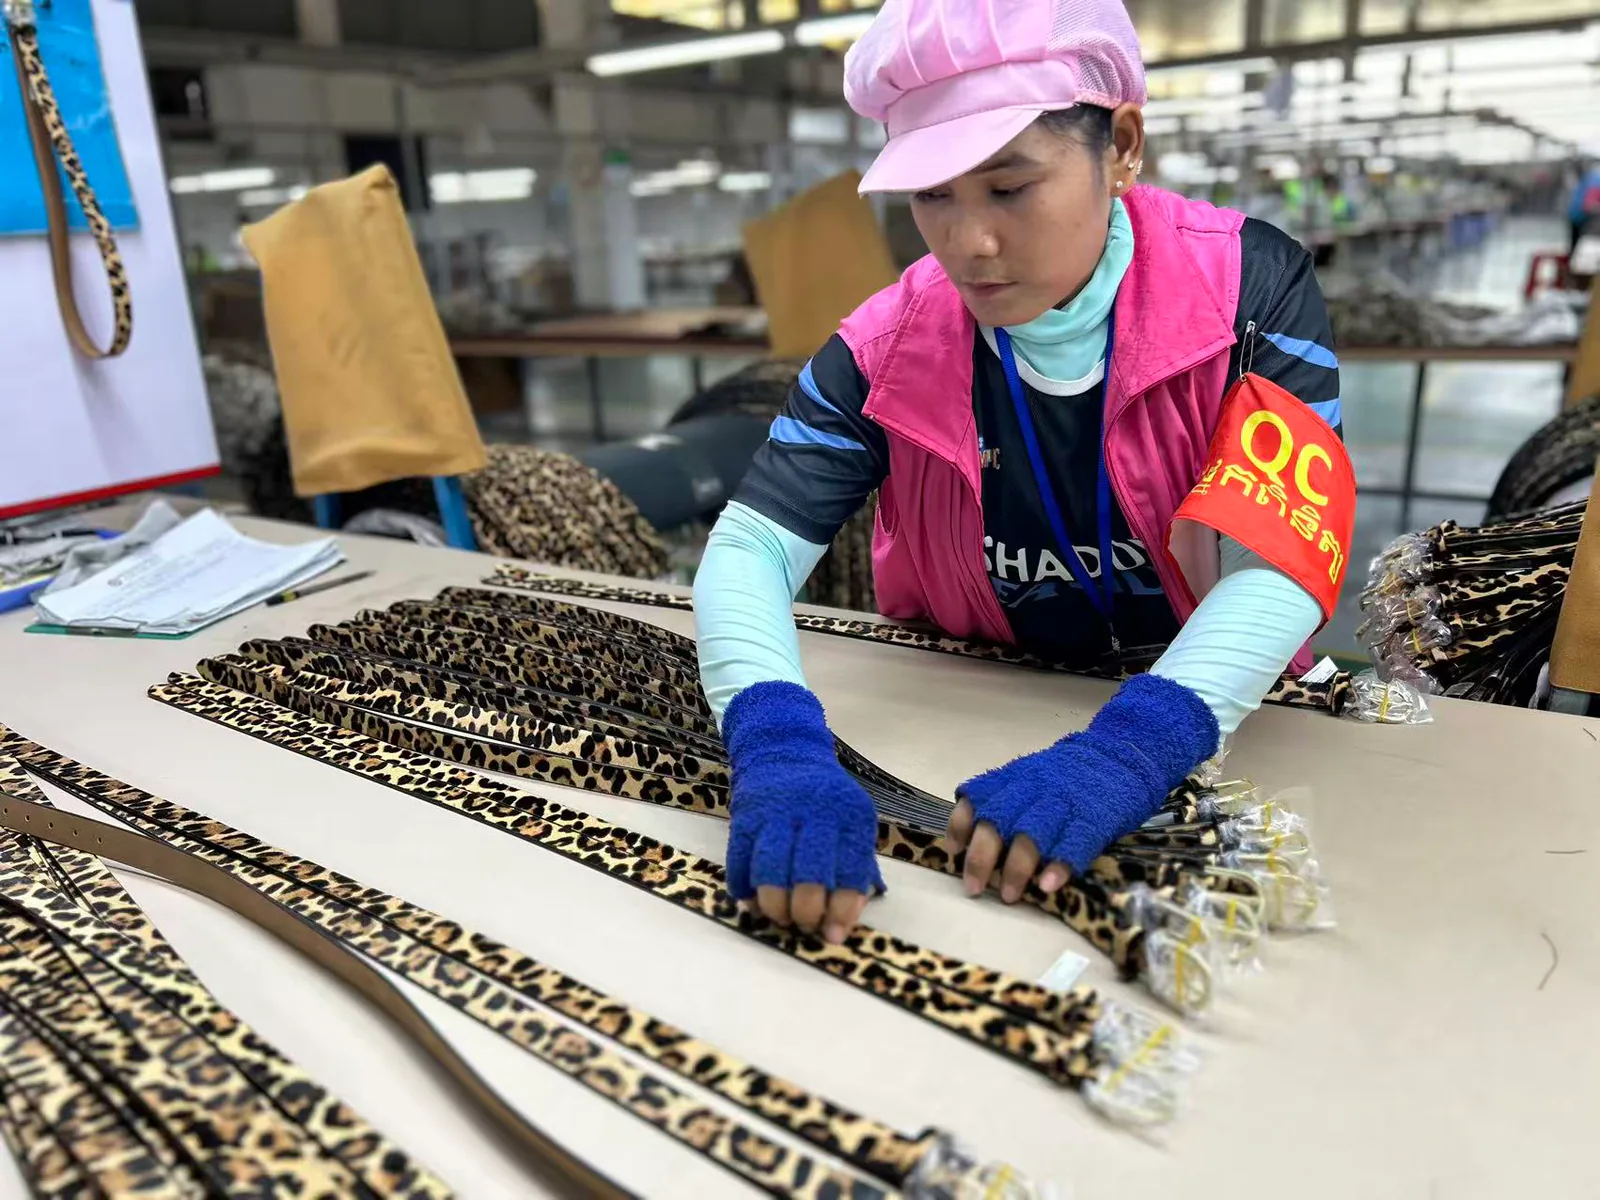
N’auditez pas le système qualité uniquement à travers les procédures. Sélectionnez un SKU terminé ou en cours de fabrication et demandez les enregistrements qui relient les matières entrantes, l’approbation de la première pièce, les contrôles en ligne, l’inspection finale, la non-conformité et la libération. Les noms peuvent varier selon l’usine ; la chaîne doit rester visible.
Recherchez la qualité réelle des décisions. Les contrôles sont-ils liés à une dimension, à un échantillon approuvé, à une limite de défaut ou à une méthode d’essai ? Un résultat non conforme identifie-t-il le travail concerné et déclenche-t-il une action de confinement ? L’usine peut-elle montrer qui a approuvé la correction, la retouche, la concession ou le rejet ?
ISO 9001 defines requirements for a quality management system, while ISO 19011:2026 provides management-system audit guidance built around evidence and risk. Neither replaces product-specific inspection. Use a certificate to inform the audit, then inspect the real product-control records.
| Stage | Record to Review | Question It Must Answer | Risk if Missing |
|---|---|---|---|
| Réception | Material and component status | Did the released input arrive? | Unknown substitution or lot |
| Première pièce | Initial unit approval | Is the process set correctly? | Bulk repeats an early error |
| En ligne | Work-in-progress checks | Did the route stay controlled? | Late discovery and broad rework |
| Final | Inspection and pack reconciliation | Does finished stock meet release rules? | Wrong product or pack ships |
| Deviation | Containment and disposition | Who accepted the final action? | Unapproved product enters supply |
For belt-specific checkpoints, compare the supplier’s evidence against the belt quality-control framework. The point is not to copy another company’s form. It is to make sure your inspection plan covers the failure paths created by your own construction.
Verify Certificates by Exact Scope
Certificate logos answer almost nothing by themselves. Record the document type, holder, operating site, issuing or audit body, applicable standard or methodology, scope, issue date, expiry or status, and the product decision it is supposed to support. If one field is missing, ask before using the document in a supplier score.
A management-system certificate speaks to the stated system and scope. IAF CertSearch explains how buyers can verify accredited management-system certificates using available organization or certificate identifiers. A verified certificate still does not prove that the exact belt meets a drawing or test requirement.
Social and material-facility evidence also needs boundaries. Sedex says that SMETA audits are conducted by approved independent Affiliate Audit Companies and that the selected pillar scope changes what is reviewed. The SMETA methodology is a site-audit route, not a finished-product certificate.
La Leather Working Group manufacturer standard applies to defined leather-manufacturing facilities and activities. Check whether the named facility and process actually supplied the leather article in your belt. Do not stretch a facility rating into an unsupported claim that every leather, supplier or finished belt shares the same status.
Review Your Belt Supplier Brief
Send the belt type, target market, SKU mix, material and hardware direction, packaging scope and evidence requirements. This gives HongDing the project inputs needed to discuss a route-specific development and sampling scope.
Product route | Approval gaps | Evidence scope
Challenge Capacity and Commercial Assumptions
Headline output, floor area and employee counts do not tell you whether a factory has capacity for your order. Available capacity depends on the current product mix, shared operations, material readiness, hardware availability, craft load, inspection burden, packing route and production schedule. Request a dated response for the relevant site and period.
Apply the same discipline to MOQ, sample timing, production timing and price. Ask which assumptions sit behind the quote: quantity by SKU, color minimums, material or component commitments, tooling, testing, artwork, packaging, inspection, Incoterm and approval deadlines. A low opening price is not comparable when another supplier has included a different scope.
Ask what happens if an input is late or fails review. The useful answer names the affected milestone and decision owner. A supplier that protects the promised date by compressing unapproved downstream work is transferring schedule risk into the product.
| Commercial Claim | Required Context | Preuves | Décision |
|---|---|---|---|
| Available capacity | SKU mix, route, site and period | Dated loading response | Reserve only after readiness review |
| MOQ | Style, color, size, finish and pack | Accepted quotation terms | Compare like-for-like scope |
| Sampling time | Input availability and sample purpose | Critical path with approvals | Restart when inputs change |
| Production time | Released baseline and test plan | Current schedule confirmation | Do not treat as timeless |
| Unit price | BOM, tooling, tests, pack and Incoterm | Assumption and exclusion list | Normalize before comparison |
Score Communication and Corrective Action
Fast replies can still be poor evidence. Score whether the supplier answers the exact question, marks unresolved items, controls file versions and identifies who owns the next decision. A credible “not confirmed yet” is safer than an immediate promise that has no site or record behind it.
Test the response to a defect scenario before the first order. Ask how the factory identifies affected material or work, stops further processing, separates product, investigates cause, approves correction and prevents recurrence. You are evaluating the system’s behavior under pressure, not collecting a polished corrective-action template.
Reorder control deserves equal attention. Ask whether the previous material article and buckle revision remain available, what changed since the last order and how former approvals are carried forward. The most expensive supplier gap often appears after a successful first run, when everyone assumes “same as before” is a complete specification.

Run a Controlled Trial Order
A trial order is useful only when the baseline is fixed. Define the product revision, materials, hardware, dimensions, artwork, pack, inspection scope, test responsibilities and release authority before production begins. Otherwise, the trial measures the buyer’s tolerance for ambiguity instead of the supplier’s repeatability.
During execution, collect the evidence you expect at scale. Review input status, first-off results, approved changes, in-line findings, final inspection, pack reconciliation and shipment release. Compare the records with the physical product rather than reviewing them as separate folders.
After receipt, record any fit, surface, mechanism, packaging or assortment issue and connect it back to the controlling requirement. The supplier’s response matters as much as the defect. Good corrective action identifies scope, cause, containment, correction and the file that must change before reorder.
Do not scale because the delivery “looked fine.” Scale when the supplier can explain why the accepted result was produced and can protect that same baseline on the next release. This is the point where a candidate belt factory becomes an approved manufacturing route.
Reject These Supplier Red Flags
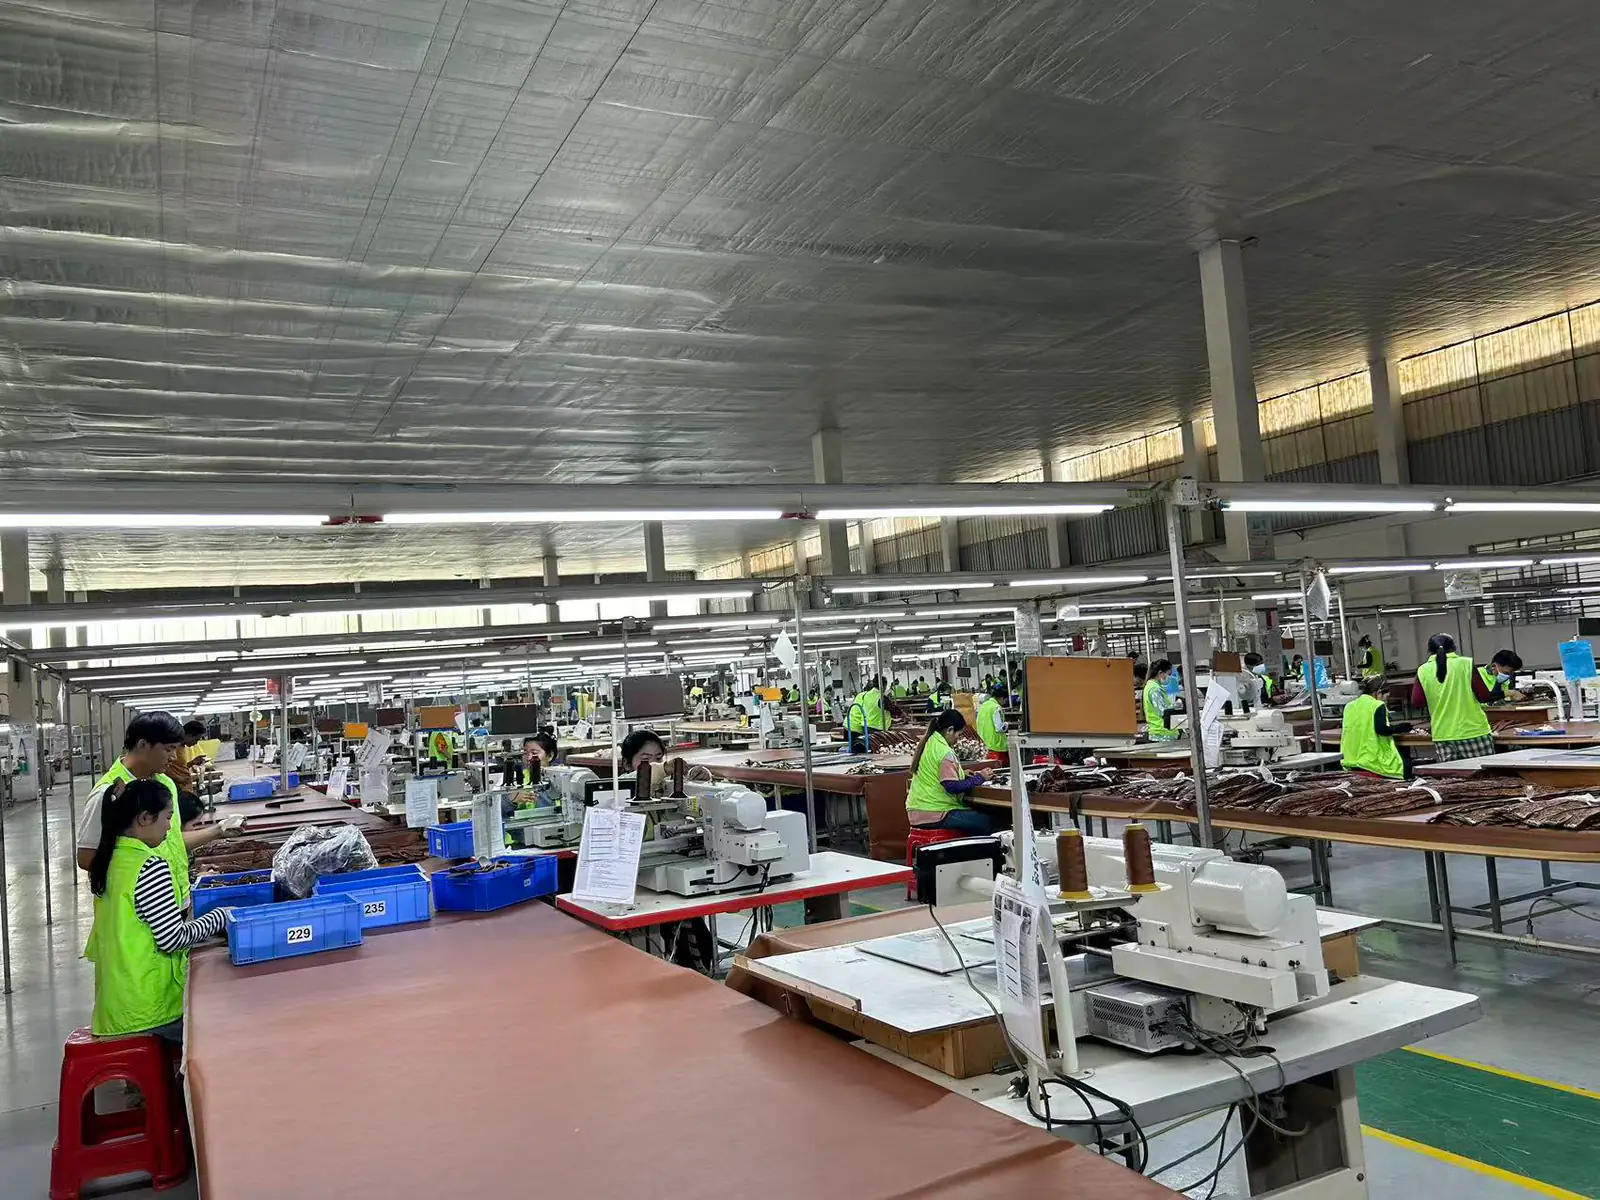
Reject capability claims that remain detached from your product. A supplier should not receive credit for broad material lists, unrelated machines or customer logos when it cannot show the proposed construction route. Presentation is not evidence.
- The legal, invoicing and operating entities cannot be reconciled.
- The supplier will not name direct and subcontracted operations.
- A certificate is supplied without holder, site, scope or current status.
- The sample lacks a linked BOM, drawing, material and hardware reference.
- MOQ, timing or capacity is quoted without SKU and input assumptions.
- Substitutions appear after approval without a written change request.
- Inspection records cannot be connected to the product or lot reviewed.
- A failed check leads to explanation, but no containment or disposition record.
- The supplier pressures shipment while tests, packaging or deviations remain open.
One gap may be correctable. A pattern of resistance is a qualification failure. The safest supplier is not the one that says yes to every request; it is the one that shows where the boundary sits and what must happen before the answer becomes yes.
Questions fréquentes
How can I verify that a belt supplier is a real manufacturer?
Match the legal and invoicing entities to operating addresses, then trace one proposed belt through the actual sites, processes and records. A business license or factory photo alone does not establish the complete manufacturing scope.
Is an approved sample enough to qualify a belt factory?
No. The sample proves one physical result. Qualification also requires the linked BOM, dimensions, material and buckle references, change history, quality plan and evidence that production can repeat the same approved revision.
Which certificates should a leather belt manufacturer provide?
Request only documents relevant to the target market and product. Verify the holder, site, issuing body, standard or methodology, scope, date, status and whether the document applies to the material, facility or finished belt.
Should I place a trial order before scaling?
Yes, when commercial conditions allow. Freeze the product and pack baseline first, define inspection and release evidence, then use the trial to test execution and change control rather than treating it as an informal sample run.
How should I evaluate a manufacturer with several factories?
Map each operation to a named site and legal entity. Confirm where development, material finishing, assembly, inspection and packing occur, then check that approvals and records remain connected across every handoff.
Choose Evidence Before Scale
A defensible shortlist compares the same program across every candidate. Start with the exact belt construction and commercial brief. Verify entity and site scope, follow the process route, inspect material and hardware control, connect the sample to its records, and test the quality system on production evidence.
Then review certificates for the claim they actually support, challenge capacity against current readiness and use a controlled trial to test repeatability. These steps expose risk before it becomes inventory. They also give a capable supplier a clear way to demonstrate value without relying on slogans.
- Send one controlled brief to every candidate.
- Request scope-matched evidence before comparing price.
- Record gaps, owners and closure conditions.
- Release scale only after the trial evidence matches the approved baseline.
If you are preparing a new belt program, send HongDing the product type, intended market, material and hardware direction, SKU mix, packaging scope and required evidence. The first useful response may be a gap list rather than a final quote. That is a sign that qualification has started.